कार्बाइड ड्रिल बिट्स: धातु ड्रिलिंग के लिए प्रकार, चयन, कोटिंग्स और समस्या निवारण
News Details
कार्बाइड ड्रिल बिट्स ज्यादातर आधुनिक मेटलवर्किंग शॉप्स में डिफ़ॉल्ट होल-मेकिंग टूल होते हैं, लेकिन यह शब्द बहुत अलग-अलग जॉब्स के लिए बनाए गए टूल्स के एक बड़े समूह को कवर करता है। दो ड्रिल, जिन पर कार्बाइड का लेबल होता है, सब्सट्रेट, कोटिंग, कूलेंट डिज़ाइन और पॉइंट ज्योमेट्री में भिन्न हो सकते हैं - और ये अंतर यह तय करते हैं कि एक छेद सेकंडों में बनेगा या एक ही बार में खराब हो जाएगा। यह गाइड बताती है कि कार्बाइड ड्रिल बिट्स क्या हैं, वे हाई-स्पीड स्टील से कैसे तुलना करते हैं, स्टील और स्टेनलेस स्टील के लिए एक का चयन कैसे करें, कौन सी कोटिंग किस सामग्री के लिए उपयुक्त है, कब के माध्यम से कूलेंट डिज़ाइन अतिरिक्त लागत के लायक हैं, और जब कोई छेद गलत हो जाता है तो क्या जाँचना चाहिए।
कार्बाइड ड्रिल बिट्स क्या हैं और वे कहाँ फिट होते हैं
सॉलिड कार्बाइड ड्रिल बिट्स कोबाल्ट बाइंडर के साथ टंगस्टन कार्बाइड से मशीनीकृत हैं। सामग्री हाई-स्पीड स्टील की तुलना में बहुत कठोर और अधिक गर्मी प्रतिरोधी है: प्रकाशित टूलिंग तुलना आमतौर पर कार्बाइड के लिए 89-93 एचआरए की कठोरता का हवाला देती है, जबकि एचएसएस के लिए लगभग 62-67 एचआरसी, गर्मी प्रतिरोध के साथ 1,200 डिग्री सेल्सियस के क्षेत्र में बनाम लगभग 600 डिग्री सेल्सियस। यह संयोजन कार्बाइड टूल्स को स्टील में एचएसएस की तुलना में कई गुना अधिक कटिंग स्पीड पर चलने की अनुमति देता है, आमतौर पर कार्बाइड के लिए 80-200 एम/मिनट एचएसएस के लिए 25-40 एम/मिनट के खिलाफ उद्धृत किया जाता है।
ट्रेड-ऑफ भंगुरता है। कार्बाइड गर्मी और Abrasion को सहन करता है लेकिन झटके, कंपन या गलत संरेखण को नहीं। एक कार्बाइड ड्रिल एक कठोर मशीन, एक स्थिर धारक और कम रनआउट के साथ पुरस्कृत करता है, जो लंबे समय तक सहनशीलता बनाए रखेगा; एक हाथ से पकड़े हुए उपकरण या घिसे हुए स्पिंडल में एक ही ड्रिल पहले छेद पर चिप कर सकती है। प्रकाशित तुलनाओं में स्टील में एचएसएस के लगभग 10-20 गुना पर कार्बाइड टूल लाइफ लगता है, जिसमें यूनिट की कीमत तीन से पांच गुना अधिक होती है - यही कारण है कि निर्णय आमतौर पर एक ड्रिल की कीमत के बजाय प्रति छेद और डाउनटाइम की लागत पर किया जाता है।
कार्बाइड ड्रिल बिट्स के प्रकार
अधिकांश कैटलॉग कार्बाइड ड्रिल को निर्माण और उनके द्वारा हल की जाने वाली छेद समस्या के आधार पर समूहित करते हैं।
- सॉलिड कार्बाइड ट्विस्ट ड्रिल स्टील, कास्ट आयरन, एल्यूमीनियम और गैर-फेरस काम के लिए सामान्य उद्देश्य का वर्कहॉर्स है। सीधी-शैंक, कठोर और स्टब, जॉब्बर और लॉन्ग सीरीज़ में उपलब्ध है।
- के माध्यम से-कूलेंट ड्रिल आंतरिक चैनलों को ले जाएं जो कूलेंट को कटिंग एज तक पहुंचाते हैं। वे गहरे छेदों के लिए और उन सामग्रियों के लिए मानक विकल्प हैं जो लंबे, तारदार चिप्स का उत्पादन करते हैं।
- कार्बाइड-टिप्ड ड्रिल एक स्टील बॉडी पर एक कार्बाइड डालने को ब्राज़। वे एब्रेसिव वर्क जैसे कि चिनाई, कुछ कास्ट आयरन और बड़े-व्यास वाले छेद के लिए उपयुक्त हैं जहां एक पूर्ण कार्बाइड बॉडी अनइकोनॉमिक होगी।
- माइक्रो ड्रिल इलेक्ट्रॉनिक्स, मेडिकल पार्ट्स और प्रिसिजन इंस्ट्रूमेंट वर्क में छोटे छेद के लिए ठोस कार्बाइड टूल्स हैं, जहां उच्च स्पिंडल गति और न्यूनतम रनआउट फ़ीड दर से अधिक महत्वपूर्ण है।
- स्टेप ड्रिल एक ही टूल में कई व्यास काटते हैं, शीट मेटल और पतली दीवार वाले भागों पर टूल परिवर्तन को कम करते हैं।
- उच्च-प्रदर्शन ड्रिल स्टेनलेस स्टील, टाइटेनियम, कठोर स्टील और सुपरलॉइज़ के लिए एप्लिकेशन-विशिष्ट बांसुरी ज्यामिति, किनारे की तैयारी और कोटिंग को मिलाएं।
व्यावहारिक नियम यह है कि निर्माण को छेद का पालन करना चाहिए, न कि कैटलॉग पृष्ठ: व्यास, गहराई, सहिष्णुता, सामग्री और मशीन कठोरता एक साथ एक परिवार की ओर इशारा करती है।
कार्बाइड बनाम एचएसएस ड्रिल बिट्स
नीचे दी गई तुलना उन मूल्यों को दर्शाती है जो प्रकाशित टूलिंग संदर्भों में दिखाई देते हैं। वे एक विशिष्ट ड्रिल या मशीन के लिए गारंटी नहीं, अभिविन्यास के लिए विशिष्ट श्रेणियां हैं, क्योंकि परिणाम वर्कपीस, धारक और काटने के डेटा पर बहुत अधिक निर्भर करते हैं।
| संपत्ति | ठोस कार्बाइड ड्रिल | एचएसएस ड्रिल |
|---|---|---|
| हार्डनेस | लगभग 89-93 HRA | लगभग 62-67 एचआरसी |
| हीट रेजिस्टेंस | लगभग 1,200 °C तक | लगभग 600 °C तक |
| स्टील में कटिंग स्पीड | आमतौर पर 80-200 एम/मिनट | आमतौर पर 25-40 एम/मिनट |
| क्रूरता | कम; सदमे और गलत संरेखण के प्रति संवेदनशील | उच्च; अस्थिर सेटअप में क्षमाशील |
| स्टील में टूल लाइफ | लगभग 10-20 बार एचएसएस पर रिपोर्ट किया गया | बेसलाइन |
| रिलेटिव टूल लागत | लगभग 3-5 गुना अधिक | सबसे कम |
| ठाठ फिट | सीएनसी उत्पादन, तंग सहनशीलता, कठोर या अपघर्षक सामग्री | मैनुअल ड्रिलिंग, रखरखाव, कम वॉल्यूम, खरीपत्ता |
व्यवहार में, कार्बाइड तब जीतता है जब मशीन कठोर होती है, सहिष्णुता महत्वपूर्ण होती है, सामग्री कठोर या अपघर्षक होती है, और टूल परिवर्तन की कीमत अंतर से अधिक होती है। एचएसएस या कोबाल्ट एचएसएस अभी भी एक बार के काम, हाथ से ड्रिलिंग, मरम्मत की नौकरियों और पुरानी मशीनों के लिए समझ में आता है, जिसमें रनआउट है जो कार्बाइड किनारे को चिप कर देगा।
स्टील के लिए ड्रिल बिट कैसे चुनें
स्टील एक सामग्री नहीं है। हल्के स्टील, मिश्र धातु इस्पात, स्टेनलेस स्टील और कठोर स्टील अलग-अलग तरीके से व्यवहार करते हैं, इसलिए चयन एक पसंदीदा ड्रिल के बजाय एक निश्चित क्रम का पालन करना चाहिए।
- सामग्री समूह की पहचान करें। टूलिंग संदर्भ आईएसओ समूहों का उपयोग करते हैं - पी स्टील्स के लिए, एम स्टेनलेस के लिए, के कास्ट आयरन के लिए, एन गैर-फेरस के लिए, एस सुपरोलॉय के लिए और एच कठोर सामग्री के लिए। समूह किनारे की तैयारी, कोटिंग और कटिंग डेटा को चलाता है।
- ड्रिल निर्माण चुनें। स्थिर सेटअप में गति, सटीकता और जीवन के लिए ठोस कार्बाइड; गहराई और चिप निकासी के माध्यम से-कूलेंट कार्बाइड; कोबाल्ट एचएसएस जहां कठोरता सीमित है या वॉल्यूम कम है।
- पॉइंट ज्योमेट्री से मेल खाते हैं। 135° स्प्लिट पॉइंट सेल्फ-सेंटर, जोर को कम करता है और ड्रिल को मिश्र धातु और स्टेनलेस स्टील पर चलने से रोकता है। 118 ° बिंदु अधिक बहुमुखी है लेकिन अक्सर कठोर धातुओं में पायलट छेद की आवश्यकता होती है।
- छेद की गहराई के खिलाफ बांसुरी की लंबाई की जांच करें। चिप्स बचने के लिए बांसुरी सामग्री की मोटाई के अलावा छेद से अधिक लंबा होना चाहिए; एक गहरे छेद में एक छोटी बांसुरी ड्रिल मलबे को पैक करती है और गर्म करती है।
- कूलेंट पर निर्णय लें। आंतरिक शीतलक लगभग 5 × डी से परे अनिवार्य के करीब है और 8 × डी और गहरा पर गैर-परक्राम्य हो जाता है।
- सामग्री के लिए कोटिंग चुनें, बॉक्स पर रंग के लिए नहीं।
- कठोरता और रनआउट की पुष्टि करें - धारक, दृढ़ता और स्पिंडल की स्थिति तय करती है कि कार्बाइड का उपयोग किया जा सकता है या नहीं।
- निर्माता के कटिंग डेटा से शुरू करें और अनुमान के बजाय चिप्स और लोड से ट्यून करें।
कठोर स्टील में लगभग 12-13 मिमी व्यास से परे, एक ट्विस्ट ड्रिल संघर्ष करना शुरू कर देता है; कुंडलाकार कटर या इंडेक्सेबल डालने की ड्रिल आमतौर पर बेहतर उत्तर बन जाती है, और यही तर्क लागू होता है जब छेद मशीन के सापेक्ष बड़ा होता है।
ड्रिल बिट कोटिंग: TiAlN बनाम TiN
कोटिंग्स गर्मी प्रबंधन हैं। वे कट नहीं करते हैं, लेकिन वे सीमित करते हैं कि कार्बाइड सब्सट्रेट में कितनी गर्मी पहुंचती है और फ्लैक कितना पहनती है। प्रकाशित तुलना तालिकाएं आमतौर पर निम्नलिखित मूल्यों का हवाला देती हैं।
| कोटिंग | कठोरता | कार्यशील तापमान | ठाठ उपयोग | के लिए देखो |
|---|---|---|---|---|
| टिन | लगभग 2,200-2,500 HV | लगभग 600 °C | कार्बन स्टील, कास्ट आयरन, सामान्य काम | उच्च गति और तापमान पर जल्दी से ऑक्सीकरण करता है |
| TiAlN | लगभग 2,800-3,200 HV | लगभग 900-1,000 °C के आसपास | स्टेनलेस स्टील, मिश्र धातु स्टील, टाइटेनियम, उच्च गति और सूखी कटाई | एल्यूमीनियम में बिल्ट-अप एज जोखिम |
| आल्टिन | लगभग 3,000-3,500 HV | लगभग 1,000-1,100 °C के आसपास | कठोर इस्पात, सुपरोलॉय | अधिक भंगुर; बाधित कटौती के लिए खराब फिट |
| डीएलसी | लगभग 5,000-8,000 HV | लगभग 400-500 °C के आसपास | एल्यूमीनियम, तांबा मिश्र, कंपोजिट | यदि काटने का क्षेत्र बहुत गर्म होता है तो घट जाता है |
सामान्य गलती TiAlN को हर चीज़ के लिए एक अपग्रेड के रूप में मान रही है। फेरस वर्क में यह है, क्योंकि कोटिंग में एल्यूमीनियम एक पतली ऑक्साइड परत बनाता है जो गर्मी का विरोध करता है। एल्यूमीनियम और अन्य नरम गैर-फेरस मिश्र धातुओं में यह आपके खिलाफ काम कर सकता है: कोटिंग चिप वेल्डिंग और बिल्ट-अप एज को बढ़ावा देती है, इसलिए पॉलिश किए गए बांसुरी, जेडआरएन-प्रकार खत्म या डीएलसी बेहतर विकल्प हैं। टिन कार्बन स्टील और कास्ट आयरन के लिए एक समझदार, कम लागत वाला विकल्प बना हुआ है, जहां कटिंग तापमान मध्यम रहता है।
गहरे छेद के माध्यम से शीतलक ड्रिल बिट्स
चिप निकासी वास्तविक छेद गहराई की सीमा है। एक बार चिप्स बांसुरी में पैक करना शुरू कर देते हैं, टॉर्क चढ़ता है, गर्मी केंद्रित होती है और ड्रिल या तो टूट जाती है या एक फटा हुआ छेद छोड़ देती है। के माध्यम से-कूलेंट ड्रिल इन्हें आंतरिक चैनलों के माध्यम से सीधे कटिंग एज तक पहुंचाकर हल करते हैं, इसलिए चिप्स को छेद से बाहर धकेल दिया जाता है बजाय इसके कि फिर से काटा जाए।
प्रकाशित टूलिंग मार्गदर्शन में, डीप-होल कार्बाइड परिवारों को 8 × डी, 12 × डी और यहां तक कि 20 × डी लंबाई-से-व्यास अनुपात में भी पेश किया जाता है। ये मानक-लंबाई ड्रिल के साथ विनिमेय नहीं हैं: उन्हें पर्याप्त शीतलक दबाव और प्रवाह, सही गहराई-अनुपात चयन और एक कठोर सेटअप की आवश्यकता होती है। जहां शीतलक का दबाव अपर्याप्त है, एक मानक ड्रिल के साथ पेक ड्रिलिंग अक्सर एक के माध्यम से-कूलेंट ड्रिल चलने वाले के माध्यम से अधिक विश्वसनीय होता है।
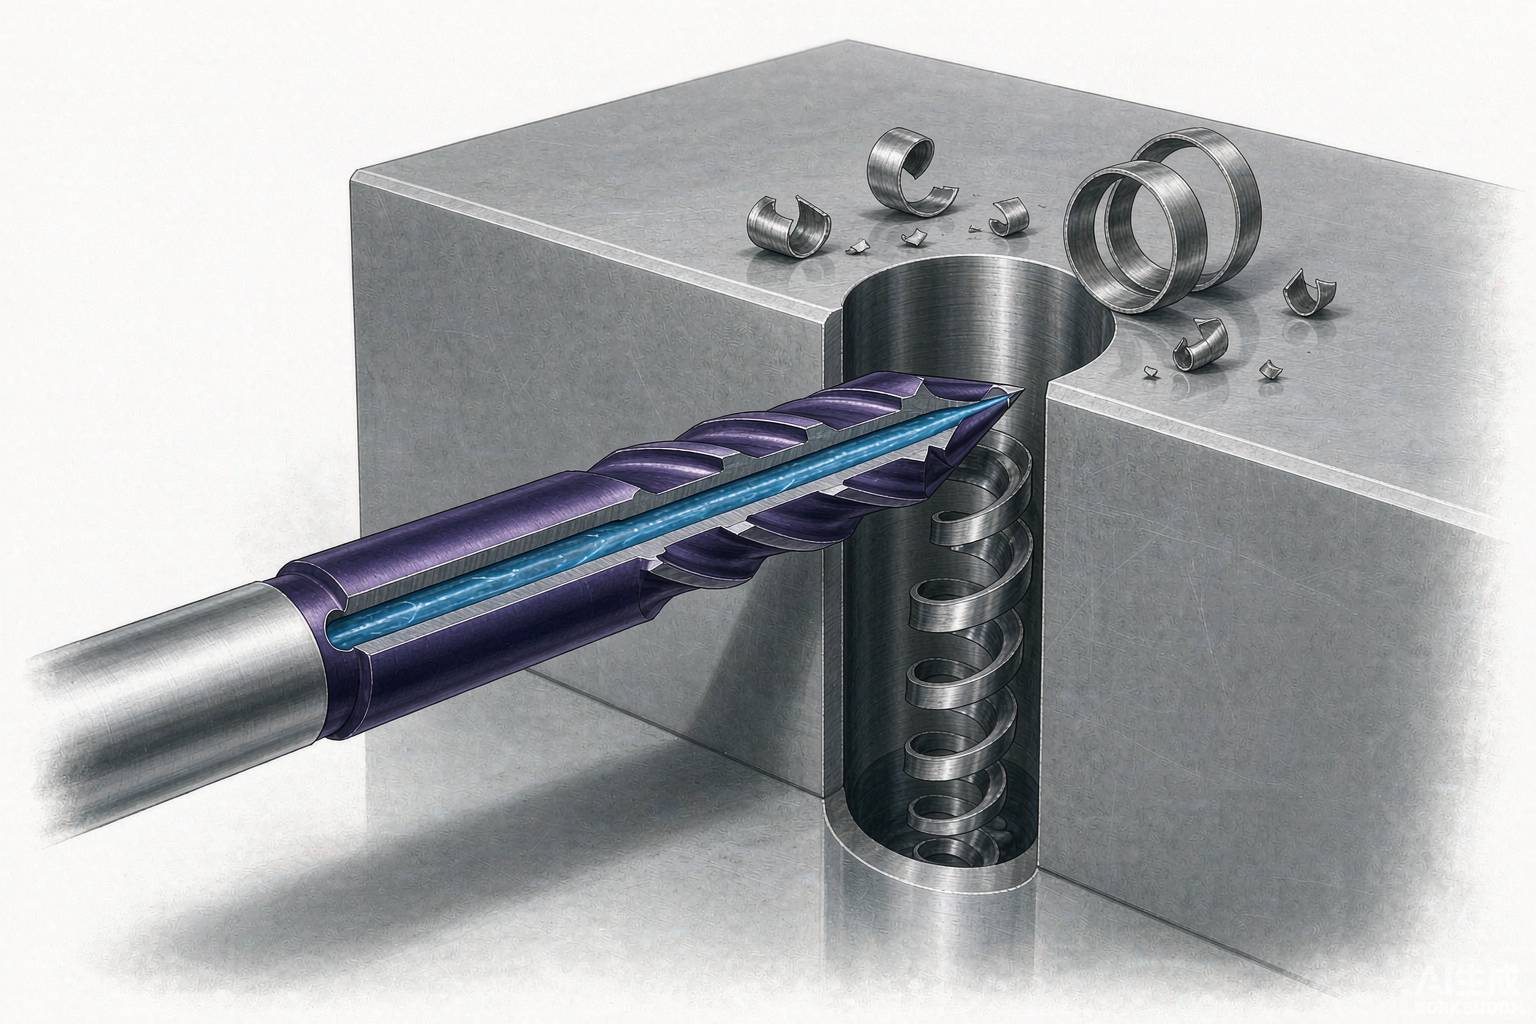
कार्बाइड ड्रिल के साथ स्टेनलेस स्टील की ड्रिलिंग
स्टेनलेस स्टील गलत ड्रिल को हल्के स्टील की तुलना में अधिक दंडित करता है। ऑस्टेनिटिक ग्रेड जल्दी से सख्त हो जाते हैं, और एक ड्रिल जो काटने के बजाय रगड़ती है, वह उस सतह को कठोर कर देगी जिसमें वह प्रवेश करने की कोशिश कर रहा है। लंबे, तारदार चिप्स तब उपकरण को लपेटते हैं, गर्मी को पकड़ते हैं और किनारों को तोड़ते हैं।
स्टेनलेस स्टील के लिए कार्बाइड ड्रिल को आमतौर पर के माध्यम से-कूलेंट डिज़ाइन और सामान्य-उद्देश्य ड्रिल की तुलना में एक तेज़, सकारात्मक किनारे की तैयारी के साथ जोड़ा जाता है। प्राथमिकताएं डवलिंग के बजाय निरंतर फ़ीड हैं, चिप्स को साफ करने और किनारे को ठंडा करने के लिए पर्याप्त कूलेंट, और काटने वाले डेटा जो कठोर परत के तहत उपकरण को काम करते रहते हैं। कोबाल्ट एचएसएस स्टेनलेस में कम-वॉल्यूम या मैनुअल काम के लिए एक उचित विकल्प बना हुआ है, जहां इसकी क्रूरता गति से अधिक महत्वपूर्ण है।
ड्रिल बिट पॉइंट एंगल और ज्योमेट्री
पॉइंट एंगल और बांसुरी डिजाइन तय करते हैं कि ड्रिल कैसे प्रवेश करती है और चिप कैसे निकलती है।
- 118° पारंपरिक सामान्य-उद्देश्य बिंदु है। यह बहुमुखी और क्षमाशील है, लेकिन कठोर धातुओं में यह अक्सर सटीक रूप से शुरू करने के लिए पायलट छेद या केंद्र ड्रिल की आवश्यकता होती है।
- 135° स्प्लिट पॉइंट सेल्फ-सेंटर, लोअर थ्रस्ट और वॉकिंग कम करता है। यह मिश्र धातु स्टील, स्टेनलेस और सीएनसी काम के लिए आम विकल्प है जहां स्थिति सटीकता महत्वपूर्ण है।
- 140 ° और फ्लैटर पॉइंट कुछ उच्च-प्रदर्शन और कठोर सामग्री ड्रिल पर दिखाई देते हैं, जो प्रवेश में आसानी को किनारे की ताकत के लिए व्यापार करते हैं।
- वेब मोटाई और हेलिक्स कोण चिप कक्ष और कठोरता को नियंत्रित करते हैं। कठोर सामग्री मजबूत कोर के पक्ष में होती है; लंबी चिपिंग ग्रेड को बांसुरी ज्यामिति की आवश्यकता होती है जो चिप्स को जल्दी से दूर ले जाती है।
ज्योमेट्री यह भी है कि रीग्राइंडिंग का मामला क्यों है: एक ड्रिल को एक अलग बिंदु कोण पर पुन: उत्पन्न किया गया है, जिसे इसे खरीदा गया था, और प्रदर्शन से पहले कुछ भी स्पष्ट रूप से टूट जाता है।
सामान्य ड्रिलिंग समस्याएं और समाधान
| लक्षण | संभावित कारण | पहली कार्रवाई |
|---|---|---|
| चिप्स बांसुरी को रोकते हैं | अपर्याप्त शीतलक प्रवाह या दबाव, गहराई के लिए बांसुरी बहुत छोटी है, चिप फॉर्म के लिए बहुत अधिक फ़ीड करें | शीतलक प्रवाह और दबाव बढ़ाएं, फ़ीड को थोड़ा कम करें, पेकिंग या ड्रिल के माध्यम से शीतलक का उपयोग करें |
| एज चिपिंग या ब्रेकेज | रनआउट, अस्थिर क्लैम्पिंग, प्रवेश पर बहुत आक्रामक फ़ीड, व्यास के लिए ड्रिल बहुत लंबा है | धारक और संरेखण की जांच करें, ओवरहांग को छोटा करें, प्रवेश पर फ़ीड को कम करें, कटिंग डेटा सत्यापित करें |
| ओवरसाइज़ या आउट-ऑफ-राउंड होल | घिसे हुए या गलत तरीके से जमीनी बिंदु, कंपन, खराब केंद्र | पॉइंट ज्योमेट्री का निरीक्षण करें, कठोरता में सुधार करें, स्प्लिट-पॉइंट ड्रिल या पायलट होल का उपयोग करें |
| रफ होल वॉल या फटे एग्जिट | निर्मित-अप किनारे, अपर्याप्त शीतलक, रगड़ के कारण फ़ीड बहुत कम है | सामग्री के लिए मैच कोटिंग, कूलेंट बढ़ाएं, फ़ीड को कट में बढ़ाएं |
| ड्रिल एज पर रंग परिवर्तन | कटिंग तापमान बहुत अधिक है; कोटिंग स्थानीय रूप से विफल रही | गति को कम करें, शीतलन में सुधार करें, सब्सट्रेट के प्रभावित होने से पहले ड्रिल को बदलें |
छेद प्रति लागत इन लक्षणों को परिप्रेक्ष्य में रखती है। एक ड्रिल जो लंबे समय तक रहता है लेकिन अप्रत्याशित रूप से टूट जाता है, आमतौर पर एक सस्ती से अधिक महंगा होता है, जो शेड्यूल पर सेवानिवृत्त होता है, क्योंकि स्क्रैप, rework और अनियोजित डाउनटाइम टूल की तुलना में अधिक होता है। टूल लाइफ को ट्रैक करना, प्रति भाग रिग्राउंड और स्टॉपेज एक ही काम पर दो ड्रिल की तुलना करने का एकमात्र विश्वसनीय तरीका है।
अक्सर पूछे जाने वाले प्रश्न
क्या कार्बाइड ड्रिल बिट्स एक छोटी कार्यशाला के लायक हैं?
यह कार्यशाला के आकार के बजाय मशीन पर निर्भर करता है। यदि स्पिंडल कठोर है, तो धारक अच्छी स्थिति में है और छेद उत्पादन या कठोर सामग्री में ड्रिल किए जाते हैं, एक कार्बाइड ड्रिल आमतौर पर प्रति छेद लागत को कम करता है। सामयिक हाथ से ड्रिलिंग या अस्थिर सेटअप के लिए, चिपिंग का जोखिम गति लाभ से अधिक है।
क्या कार्बाइड ड्रिल को कूलेंट के बिना इस्तेमाल किया जा सकता है?
कुछ लेपित ग्रेड विशिष्ट सामग्री में सूखी या न्यूनतम-मात्रा स्नेहन के लिए डिज़ाइन किए गए हैं, लेकिन अधिकांश कार्बाइड ड्रिलिंग गर्मी नियंत्रण और चिप निकासी के लिए कूलेंट पर निर्भर करता है। स्टील में एक सामान्य प्रयोजन कार्बाइड ड्रिल के साथ सूखी काटने से आमतौर पर टूल लाइफ तेजी से कम हो जाती है।
एल्यूमीनियम के लिए किस कोटिंग का उपयोग किया जाना चाहिए?
पॉलिश किए गए बांसुरी, जेडआरएन-प्रकार खत्म या डीएलसी सामान्य विकल्प हैं। TiAlN को आम तौर पर एल्यूमीनियम पर निर्मित-अप किनारे को प्रोत्साहित करने के कारण टाला जाता है, जिससे खराब छेद खत्म और अस्थिर आयाम होते हैं।
खरीदारों के लिए इसका क्या मतलब है
चयन चार प्रश्नों के नीचे आता है: सामग्री क्या है, कितनी गहरी है, कितनी तंग है, और मशीन कितनी कठोर है? इनका जवाब दें और ड्रिल परिवार, कोटिंग और कूलेंट डिजाइन का पालन करें। केवल कीमत पर खरीदे गए ड्रिल अक्सर फिर से खरीदे जाते हैं; प्रक्रिया से मेल खाने वाले ड्रिल एक बार खरीदे जाते हैं और reground।


