कूलेंट थ्रू रीमर: आंतरिक-कूलेंट रीमिंग से छेद की गुणवत्ता कैसे बेहतर होती है
News Details
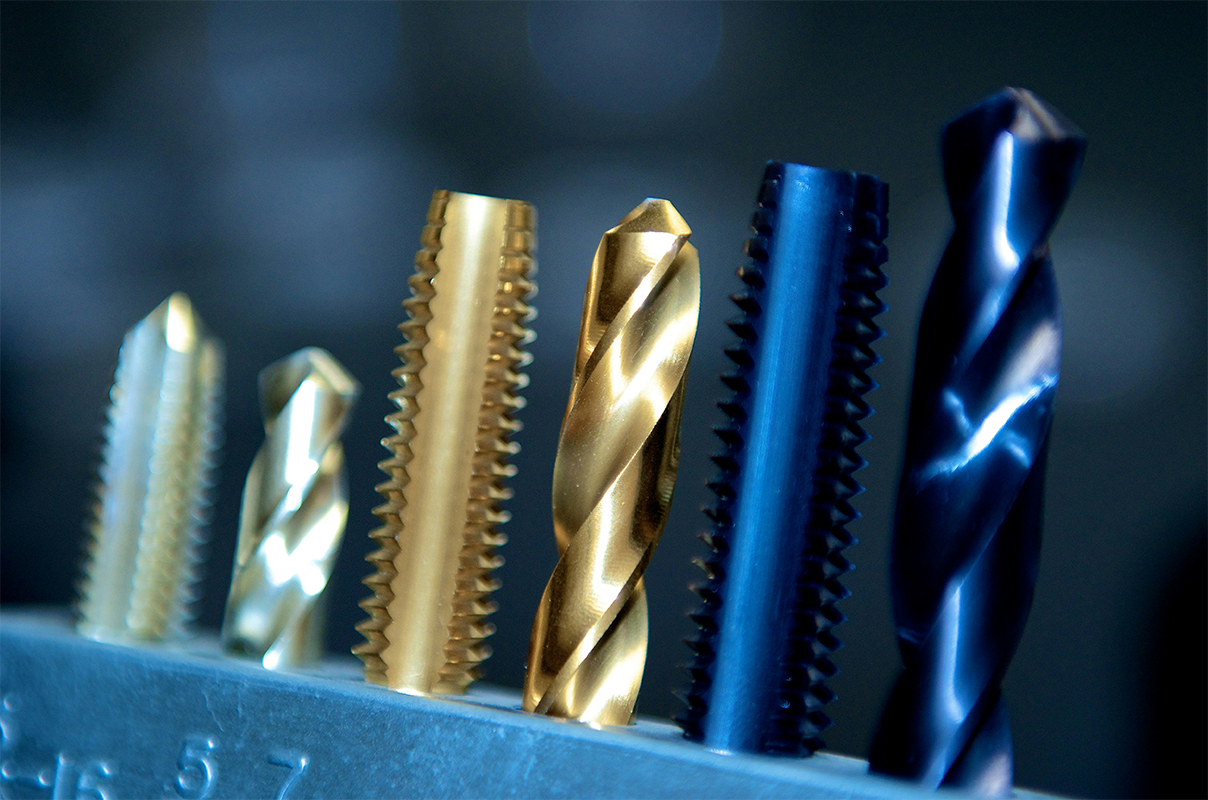
कूलेंट थ्रू रीमर एक ऐसा टूल है जो प्रेशराइज्ड कूलेंट को टूल बॉडी के अंदर बने चैनल्स से गुजारता है और इसे सीधे कटिंग एज पर छोड़ता है। यह गाइड बताती है कि ये टूल कैसे काम करते हैं, इन्हें किन मशीन शर्तों की जरूरत है, और ऑर्डर करने से पहले टॉलरेंस, फिनिश और टूल लाइफ के दावों का आकलन कैसे करें।
कूलेंट थ्रू रीमर क्या है?
कूलेंट थ्रू रीमर एक प्रेसिजन रीमिंग टूल होता है जिसमें टूल बॉडी से होकर आंतरिक कूलेंट चैनल बने होते हैं। प्रेशराइज्ड कूलेंट स्पिंडल से इन चैनल्स से होकर गुजरता है और कटिंग एज के पास निकलता है, या तो टूल टिप पर अक्षीय रूप से या फ्लूट्स के माध्यम से रेडियल रूप से। कटिंग ज़ोन तक पहुँचने के लिए बाहरी फ्लड नोज़ल पर निर्भर रहने के बजाय, टूल कूलेंट को ठीक वहीं पहुँचाता है जहाँ कट होता है।
यह डिज़ाइन सबसे ज्यादा उन जगहों पर मायने रखता है जहाँ बाहरी कूलेंट संघर्ष करता है: गहरे होल, ब्लाइंड होल और ऐसी सामग्री जो लंबी या चिपकने वाली चिप्स बनाती है। चिप्स को होल से बाहर निकालने और कटिंग ज़ोन का तापमान स्थिर रखने से, कूलेंट थ्रू रीमर डायमेंशन को बनाए रखने, फिनिश्ड सरफेस की सुरक्षा करने और प्रोडक्शन रीमिंग में टूल लाइफ बढ़ाने में मदद करता है।
कार्बाइड कूलेंट थ्रू रीमर प्रेसिजन प्रोडक्शन में क्यों हावी हैं?
सीएनसी प्रोडक्शन के लिए बेचे जाने वाले अधिकांश आंतरिक-कूलेंट रीमर सॉलिड कार्बाइड या कार्बाइड-टिप निर्माण से बने होते हैं। हाई-स्पीड स्टील (एचएसएस) की तुलना में, कार्बाइड बहुत अधिक वियर रेजिस्टेंस प्रदान करता है, प्रोडक्शन रन के दौरान आकार को लंबे समय तक बनाए रखता है, और उच्च कटिंग स्पीड को समर्थन देता है। छोटे बैचों और प्रोटोटाइप कार्यों के लिए एचएसएस एक समझदार विकल्प बना रहता है क्योंकि यह अधिक कठोर, कम खर्चीला और आसानी से दोबारा तेज किया जा सकता है; हालांकि, उच्च मात्रा वाली प्रेसिजन रीमिंग के लिए, कार्बाइड सामान्य सब्सट्रेट है।
विक्रेता आमतौर पर इन टूल्स के लिए अल्ट्रा-फाइन या माइक्रो-ग्रेन कार्बाइड ग्रेड निर्दिष्ट करते हैं। फाइन-ग्रेन कार्बाइड अधिक तेज कटिंग एज रखता है, जो कटिंग फोर्स को कम करता है और होल क्वालिटी और एज टफनेस दोनों में मदद करता है। बड़े व्यास के लिए, कुछ निर्माता ब्रेज़्ड-टिप या स्टील-बॉडी डिज़ाइन पेश करते हैं जिनमें कार्बाइड टिप्स होते हैं, जो सॉलिड कार्बाइड बॉडी की तुलना में कम लागत में थ्रू-कूलेंट प्रदर्शन प्रदान करते हैं।
थ्रू स्पिंडल कूलेंट रीमिंग के लिए मशीन की आवश्यकताएं
कूलेंट थ्रू रीमर तभी काम करता है जब कूलेंट वास्तव में टूल तक पहुंचता है। मशीन में थ्रू-स्पिंडल कूलेंट (TSC) सिस्टम होना चाहिए, जो आमतौर पर एप्लिकेशन के आधार पर 20-80 बार प्रदान करता है। टूलहोल्डर को आंतरिक कूलेंट के लिए सील किया जाना चाहिए - कूलेंट-सील्ड कोलेट चक या हाइड्रोलिक चक सामान्य विकल्प हैं - क्योंकि शैंक-होल्डर इंटरफेस पर रिसाव से कटिंग एज तक कूलेंट पहुंचने से पहले दबाव कम हो जाता है।
कूलेंट की स्थिति भी मायने रखती है। इन टूल्स में आंतरिक चैनल छोटे होते हैं, इसलिए आपूर्ति को फ़िल्टर किया जाना चाहिए, और पानी में घुलनशील कटिंग फ्लूइड को आमतौर पर लगभग 5-8% सांद्रता पर बनाए रखा जाता है, जो उन कणों से मुक्त होता है जो पैसेज को बंद कर सकते हैं। TSC स्पिंडल के बिना दुकानें आंतरिक-कूलेंट टूल को प्रभावी ढंग से नहीं चला सकती हैं; उस स्थिति में, बाहरी फ्लड कूलेंट या एमक्यूएल (न्यूनतम मात्रा स्नेहन) सेटअप संगत टूलिंग के साथ वास्तविक विकल्प हैं।
डीप होल रीमिंग और चिप इवैक्यूएशन
डीप-होल रीमिंग में चिप्स मुख्य दुश्मन होते हैं। जैसे-जैसे गहराई-से-व्यास अनुपात लगभग 3:1 से अधिक बढ़ता है, चिप्स के पास निकलने का कोई प्राकृतिक रास्ता नहीं बचता है; वे फ्लूट्स में जमा हो जाते हैं, दोबारा कट जाते हैं, बोर को खरोंचते हैं, होल को बड़ा कर देते हैं, और टूल तोड़ सकते हैं। आंतरिक कूलेंट इस समस्या को चिप्स को पैक करने या दोबारा कट करने से पहले लगातार होल से बाहर निकालकर हल करता है।
पर्याप्त थ्रू-स्पिंडल कूलेंट के साथ, खरीदार उन गहराई अनुपात पर स्थिर परिणाम की उम्मीद कर सकते हैं जो पारंपरिक रीमिंग नहीं पहुंच सकती है। टूलमेकर्स आमतौर पर आंतरिक-कूलेंट ड्रिलिंग को लगभग 10×D तक रेट करते हैं और लगभग 8×D तक की गहराई के लिए कूलेंट-थ्रू रीमर पेश करते हैं, गहरे अनुप्रयोगों के लिए गन ड्रिलिंग या BTA प्रक्रियाओं की ओर बढ़ते हुए। दो और लाभ सीधे तौर पर अनुसरण करते हैं: स्थिर कटिंग-ज़ोन तापमान एक प्रोडक्शन बैच में बोर व्यास को सुसंगत रखता है, और कटिंग बल में कम भिन्नता गहरे होल में बोर स्ट्रेटनेस में सुधार करती है।
रीमिंग के लिए कूलेंट प्रेशर
प्रेशर वह चर है जिसे खरीदार अक्सर कम आंकते हैं। रीमर निर्माता आमतौर पर थ्रू-कूलेंट टूल के लिए लगभग 300 से 1000 psi (20-70 बार) के बीच काम करने का दबाव बताते हैं, और कुछ होल की गहराई के आधार पर 20-80 बार (300-1200 psi) निर्दिष्ट करते हैं। एक सामान्य दिशानिर्देश: 5×D तक के होल में प्रभावी चिप फ्लशिंग के लिए लगभग 20 बार न्यूनतम होता है, जबकि 5-10×D रेंज के होल के लिए 40-80 बार की आवश्यकता होती है। लगभग 10 बार से नीचे, चिप इवैक्यूएशन अविश्वसनीय हो जाता है और टूल लाइफ प्रभावित होती है।
| होल की गहराई | विशिष्ट प्रेशर दिशानिर्देश |
|---|---|
| 5×D तक | विश्वसनीय चिप फ्लशिंग के लिए लगभग 20 बार (≈300 psi) न्यूनतम |
| 5–10×D | 40–80 बार (≈600–1200 psi) अनुशंसित |
अधिक दबाव अपने आप में हमेशा बेहतर नहीं होता है। अत्यधिक दबाव होल को हाइड्रॉलिक रूप से बड़ा कर सकता है या नाजुक वर्कपीस सुविधाओं को नुकसान पहुंचा सकता है, इसलिए विशिष्ट व्यास और गहराई के लिए टूलमेकर की दबाव सिफारिश का पालन करें, और सुनिश्चित करें कि पंप सुसंगत वॉल्यूम प्रदान करता है, न कि केवल पीक दबाव।
ब्लाइंड होल बनाम थ्रू होल: सही कूलेंट डिलीवरी का चयन
कूलेंट-थ्रू रीमर दो डिलीवरी शैलियों में आते हैं, और इन्हें होल प्रकार से मिलाना महत्वपूर्ण है। सेंटर-फेड टूल कूलेंट को टूल के सामने से बाहर भेजते हैं। ब्लाइंड होल पर, कूलेंट होल के तल से टकराता है, कटिंग एज पर वापस फ्लड करता है और चिप्स को ऊपर और बाहर धकेलता है - जो ब्लाइंड होल ऑपरेशन को ठीक वही चाहिए। थ्रू होल पर, वह फ्रंट जेट कटिंग एज को गीला किए बिना दूसरी तरफ से निकल जाता है, जिससे कूलेंट की बर्बादी होती है। फ्लूट-फेड टूल, जहां कूलेंट फ्लूट्स के माध्यम से रेडियल रूप से निकलता है, थ्रू होल के लिए सही विकल्प हैं क्योंकि वे कूलेंट के बाहर निकलते ही कटिंग एज को फ्लड करते हैं।
स्पाइरल दिशा कूलेंट डिलीवरी के साथ परस्पर क्रिया करती है। लेफ्ट-हैंड स्पाइरल चिप्स को टूल से आगे धकेलता है, जो थ्रू होल में फ्लूट-फेड रीमर के लिए उपयुक्त है; राइट-हैंड स्पाइरल चिप्स को शैंक की ओर वापस खींचता है, जो ब्लाइंड होल में सेंटर-फेड रीमर को पूरक बनाता है। पर्यावरण-केंद्रित प्रोडक्शन के लिए, संगत टूल के साथ MQL रीमिंग भी एक विकल्प है, लेकिन चिप इवैक्यूएशन पर बारीकी से नजर रखी जानी चाहिए क्योंकि MQL उच्च-दबाव वाले कूलेंट की तुलना में बहुत कम फ्लूइड वॉल्यूम की आपूर्ति करता है।
कूलेंट थ्रू रीमर बनाम मानक रीमर
एक मानक रीमर बाहरी कूलेंट और ओपन फ्लूट पर निर्भर करता है। आसान सामग्री में उथले थ्रू होल के लिए यह एक समझदार, कम लागत वाला विकल्प बना रहता है। नीचे दी गई तालिका उन अंतरों को सारांशित करती है जो प्रोडक्शन में महत्वपूर्ण हैं:
| विशेषता | मानक रीमर (बाहरी कूलेंट) | कूलेंट थ्रू रीमर |
|---|---|---|
| कटिंग ज़ोन में कूलिंग | कम से मध्यम | उच्च |
| डीप-होल क्षमता | सीमित (≈3×D) | ≈8-10×D तक |
| चिप इवैक्यूएशन | डीप होल में खराब | कूलेंट के साथ जबरन बाहर निकाला जाता है |
| टूल लाइफ | बेसलाइन | लगभग 2-4× लंबी |
| अग्रिम लागत | कम | अधिक |
व्यावहारिक नियम: यदि होल लगभग 3×D से अधिक गहरे हैं, ब्लाइंड हैं, या स्टेनलेस स्टील या टाइटेनियम मिश्र धातु जैसी चिपचिपी सामग्री में मशीनीकृत हैं, तो आंतरिक-कूलेंट डिज़ाइन आमतौर पर कम खराब हुए हिस्सों और कम टूल बदलने के माध्यम से खुद के लिए भुगतान कर देता है।
H7 रीमर टॉलरेंस और सरफेस फिनिश
बोर क्वालिटी वह जगह है जहां आंतरिक कूलेंट मापा गया परिणाम में दिखता है। कार्बाइड आंतरिक-कूलेंट रीमर के निर्माता आमतौर पर मानक प्रोडक्शन में H7 होल टॉलरेंस (IT7 वर्ग) को लक्षित करते हैं, जिसमें H6 कुछ निर्माताओं द्वारा अधिक कठोर सेटअप के लिए पेश किया जाता है। सामग्री, फ़ीड और टूल ज्यामिति के आधार पर बताए गए सरफेस फिनिश मान Ra 1.6 µm से Ra 0.4 µm तक होते हैं। कम रनआउट - अक्सर कटिंग व्यास पर 3 µm या उससे कम निर्दिष्ट - एक महत्वपूर्ण योगदानकर्ता है, क्योंकि रनआउट रीमर को असमान रूप से काटने का कारण बनता है और होल को बड़ा करता है।
ये आंकड़े आपूर्तिकर्ता द्वारा बताई गई क्षमताएं हैं, हर सेटअप के लिए गारंटी नहीं हैं। इन्हें लगातार प्राप्त करने के लिए कठोर मशीन और वर्कहोल्डिंग, पायलट होल द्वारा छोड़ा गया सही रीमिंग स्टॉक, स्थिर कूलेंट प्रेशर और सामग्री से मेल खाते फ़ीड की आवश्यकता होती है। टॉलरेंस क्लास के लिए प्रतिबद्ध होने से पहले आपूर्तिकर्ताओं से निरीक्षण रिपोर्ट और आपके होल व्यास और सामग्री के लिए एप्लिकेशन डेटा मांगें।
खरीदारों के लिए मुख्य निष्कर्ष
- टूल को होल से मिलाएं: ब्लाइंड होल के लिए सेंटर-फेड, थ्रू होल के लिए फ्लूट-फेड, और पुष्टि करें कि स्पाइरल दिशा चिप इवैक्यूएशन का समर्थन करती है।
- पहले मशीन की जांच करें: TSC पंप प्रेशर, सील किए गए टूलहोल्डर, फिल्ट्रेशन और कूलेंट सांद्रता पूर्वापेक्षाएँ हैं, अपग्रेड नहीं।
- गहराई के अनुसार प्रेशर तय करें: 5×D तक के होल के लिए लगभग 20 बार और 5-10×D के लिए 40-80 बार।
- साक्ष्य के आधार पर प्रेसिजन दावों का आकलन करें: टॉलरेंस क्लास (आमतौर पर H7), अपेक्षित Ra रेंज, रनआउट विशिष्टता और निरीक्षण रिपोर्ट मांगें।
- गहरे, ब्लाइंड या चिपचिपी सामग्री के होल के लिए, प्रति होल कुल लागत की तुलना करें - आंतरिक कूलेंट आमतौर पर स्क्रैप, पुनर्कार्य और टूल बदलने में जीतता है।


