थ्रेड मिलिंग बनाम टैपिंग: सही थ्रेडिंग विधि का चयन कैसे करें
News Details
थ्रेड मिलिंग और टैपिंग क्या हैं?
टैपिंग और थ्रेड मिलिंग एक सीएनसी मशीन पर आंतरिक थ्रेड काटने के दो सबसे सामान्य तरीके हैं, और वे मौलिक रूप से अलग-अलग तरीकों से धातु को हटाते हैं।
टैपिंग एक टैप का उपयोग करता है - एक अक्षीय फ्लूट के साथ एक थ्रेडेड टूल - जो पूर्व-ड्रिल किए गए छेद में प्रवेश करता है और एक ही पास में पूर्ण थ्रेड प्रोफ़ाइल को काटता है। टैप अपने पिच से मेल खाने वाली फ़ीड दर पर घूमता है और उन्नत करता है, इसलिए हर थ्रेड फ़्लैंक एक ही समय में लगी हुई है। यह एक प्रत्यक्ष, एक-चरणीय प्रक्रिया है: एक थ्रेड आकार के लिए एक टैप, अंदर और बाहर।
थ्रेड मिलिंग एक छोटे-व्यास कटर का उपयोग करता है, आमतौर पर एक ठोस कार्बाइड थ्रेड मिल, जो छेद में प्रवेश करता है और एक हेलिकल इंटरपोलेशन पथ के साथ आंतरिक दीवार के चारों ओर यात्रा करता है। थ्रेड उत्तरोत्तर उत्पन्न होता है, एक समय में एक कक्षा, प्रत्येक पूर्ण क्रांति के साथ एक पिच द्वारा कटर को आगे बढ़ाता है। चूंकि कटर तैयार छेद से छोटा होता है, इसलिए चिप्स को बचने के लिए टूल के चारों ओर खुली जगह होती है, और कटिंग लोड पूरे पास में कम रहता है।
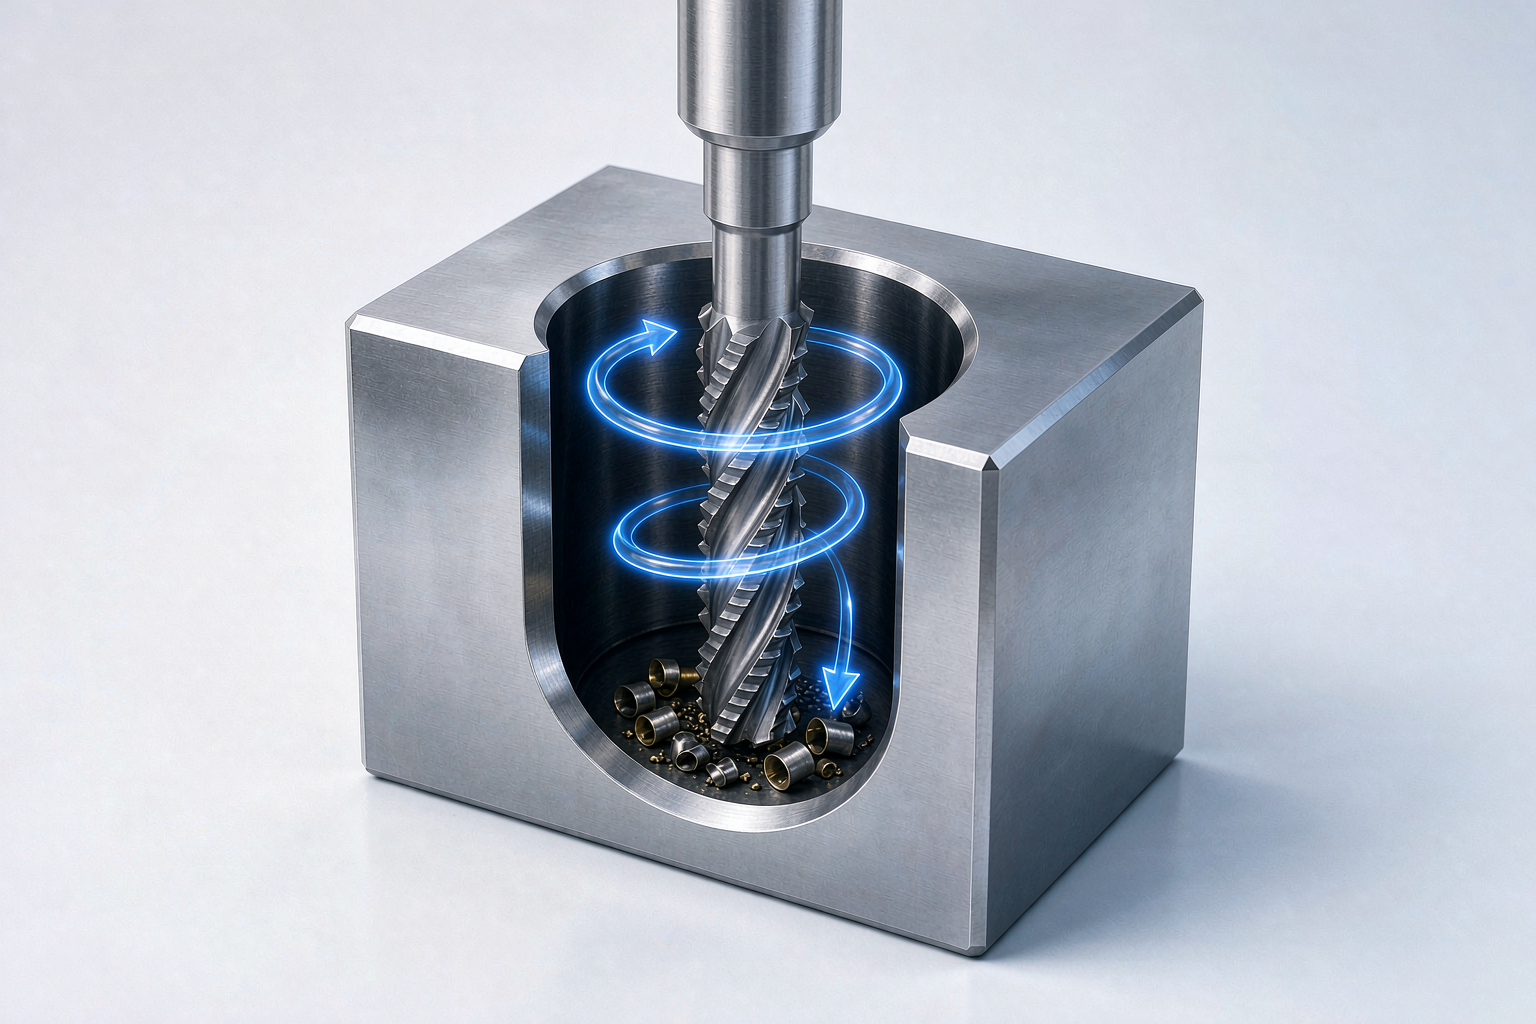
इन दो कटिंग क्रियाओं से जुड़ा व्यावहारिक अंतर इस लेख में बाकी सब कुछ आकार देता है: एक टैप एक सगाई में पूर्ण कट के लिए प्रतिबद्ध है, जबकि एक थ्रेड मिल किसी भी बिंदु पर समायोजित, विराम या वापस ले सकता है। यह कितना मायने रखता है यह भाग, सामग्री और वॉल्यूम पर निर्भर करता है।
साइड-बाय-साइड तुलना: थ्रेड मिलिंग बनाम टैपिंग
नीचे दी गई तालिका बताती है कि उन कारकों पर दो विधियां कैसे तुलना करती हैं जो अक्सर पसंद तय करते हैं।
| कारक | थ्रेड मिलिंग | टैपिंग |
|---|---|---|
| साइकिल समय | छेद प्रति धीमी, विशेष रूप से छोटे थ्रेड पर | उपयुक्त है, दोहराया गया एक ही आकार छेद के लिए आदर्श |
| टूल ब्रेकेज जोखिम | कम - कटर पीछे हट सकता है और छेद को काम किया जा सकता है | उच्च - एक तैयार हिस्से में एक टूटा हुआ नल हटाने के लिए महंगा है |
| अंधा छेद | उत्कृष्ट - धागा नीचे के करीब पहुंच सकता है | टैप लीड, चिप पैकिंग और राहत अंतरिक्ष द्वारा सीमित |
| कठोर सामग्री | प्रगतिशील कटिंग कठोर या कठोर मिश्र धातुों में कम भार रखती है | चुनौतीपूर्ण; विशेष नल और सावधान स्थितियों की जरूरत है |
| थ्रेड आकार लचीलापन | एक कटर एक ही पिच के कई व्यास को कवर कर सकता है | आकार और पिच के प्रति एक नल |
| थ्रेड गुणवत्ता | अच्छा सतह खत्म; पिच व्यास प्रोग्राम में समायोज्य है | स्थितियां सही होने पर अच्छी होती हैं, लेकिन आकार नल पर निर्भर करता है |
| बड़े-व्यास थ्रेड्स | लागत प्रभावी; कटिंग बल मध्यम रहता है | बड़े नल महंगे और मांग हो जाते हैं |
| सेटअप और प्रोग्रामिंग | हेलिकल इंटरपोलेशन और एक सिद्ध कार्यक्रम की आवश्यकता है | सरल; मानक टैपिंग चक्र के साथ काम करता है |
कोई भी पंक्ति अपने दम पर तुलना नहीं जीतती है। सही सवाल यह है कि इनमें से कौन से कारक आपके आवेदन में हावी हैं।
थ्रेड मिलिंग का उपयोग कब करें
थ्रेड मिलिंग चार स्थितियों में अपना स्थान अर्जित करती है जो परिशुद्धता मशीनिंग में बार -बार दिखाई देती हैं।
गहरी थ्रेड सगाई के साथ अंधा छेद
एक अंधा छेद में, एक टैप को इसके चम्फर्ड अंत के लिए लीड रूम की आवश्यकता होती है, चिप्स के लिए जगह और यह नीचे से बाहर निकलने से पहले निकासी - जिसका अक्सर मतलब होता है कि उपयोगी थ्रेड डिज़ाइन की तुलना में कम हो जाता है। एक थ्रेड मिल एक नियंत्रित पथ के साथ उपकरण के अंत और पक्ष के साथ कटौती करता है, इसलिए थ्रेड छेद के नीचे बहुत करीब बढ़ा सकता है, और चिप्स को पूर्ण-प्रोफ़ाइल उपकरण से आगे मजबूर नहीं किया जाता है।
मशीन करने के लिए कठिन सामग्री
स्टेनलेस स्टील्स, टाइटेनियम मिश्र धातु और अन्य कठोर या काम-सख्त सामग्री में, एक टैप की पूर्ण-प्रोफ़ाइल सगाई एक पास में उच्च टॉर्क और गर्मी उत्पन्न करती है - एक टूटी हुई टैप के लिए क्लासिक सेटअप। थ्रेड मिलिंग कई हल्के कक्षाओं में कटौती को वितरित करती है, कटिंग बलों और गर्मी को कम रखती है। महंगे वर्कपीस में, एक स्क्रैप किए गए हिस्से से परहेज करने से कई बार चक्र समय को सही ठहराया जा सकता है।
साझा विशेषताओं के साथ कई थ्रेड आकार
एक एकल थ्रेड मिल अक्सर प्रोग्राम किए गए कक्षा को बदलकर एक ही पिच के कई व्यास को कवर कर सकता है। दुकानों के लिए जो मिश्रित काम को संभालते हैं, यह नल के दराज को एक या दो कटर और कार्यक्रमों के एक पुस्तकालय के साथ बदल देता है - कम टूल परिवर्तन, कम इन्वेंट्री और तेजी से बदलाव।
उच्च-मूल्य या कठोर-से-काम भागों को फिर से काम करना
जहां एक स्क्रैप किए गए हिस्से का मतलब है कि घंटों की मशीनिंग के घंटे - एयरोस्पेस घटक, चिकित्सा भागों, बड़े आवास - प्रक्रिया सुरक्षा कच्चे गति से अधिक महत्वपूर्ण है। थ्रेड मिलिंग एक वसूली पथ प्रदान करता है जो टैपिंग नहीं करता है: यदि आकार बंद है, तो ऑपरेटर एक ऑफसेट को समायोजित करता है और जगह में थ्रेड को पुनर्प्राप्त करता है।
थ्रेड मिलिंग के फायदे और नुकसान
थ्रेड मिलिंग के फायदे सीधे इसकी प्रगतिशील कटिंग क्रिया से पालन करते हैं:
- कम ब्रेकेज जोखिम और मशीन-इन-मशीन - आकार समायोजन प्रोग्राम में किए जाते हैं, बिना पार थ्रेड के
- एक ही पिच के कई व्यास के लिए एक कटर, उपकरण सूची को कम करना
- विशेष नल ज्यामिति के बिना अंधा छेद के नीचे के करीब थ्रेड
- कठिन सामग्री में कम, अधिक स्थिर काटने का भार
- बेहतर सतह खत्म, क्योंकि थ्रेड एक भारी पास में बनने के बजाय मिल है
- उपयुक्त टूलींग के साथ आंतरिक और बाहरी दोनों थ्रेड को काटने की क्षमता
नुकसान भी उतने ही वास्तविक हैं और ईमानदारी से तौला जाना चाहिए:
- टैपिंग की तुलना में धीमी चक्र समय, विशेष रूप से छोटे, दोहराए जाने वाले छेद पर
- अधिक मांग प्रोग्रामिंग - मशीन को सभी तीन अक्षों पर हेलिकल इंटरपोलेशन का समर्थन करना चाहिए
- एक मानक टैप की तुलना में प्रति टूल उच्च खरीद मूल्य
- बहुत छोटे थ्रेड मिल नाजुक हैं; क्षमा करने वाली सामग्री में छोटे व्यास के लिए, एक नल व्यावहारिक विकल्प बना सकता है
- परिणाम सेटअप कठोरता पर निर्भर करते हैं - एक खराब सेटअप गुणवत्ता लाभ को कम करता है
जब टैपिंग अभी भी सही विकल्प है
इनमें से कोई भी टैपिंग को अप्रचलित नहीं बनाता है। मुक्त-कटिंग सामग्री में मानक थ्रेड्स के उच्च-वॉल्यूम उत्पादन के लिए, टैपिंग सबसे तेज़ और सबसे किफायती मार्ग बनी हुई है। हल्के स्टील में एक M8 के माध्यम से छेद, एक अच्छी तरह से बनाए रखने वाली मशीन पर हजारों बार दोहराया जाता है, वास्तव में नौकरी एक टैप के लिए बनाई गई है: एक टूल, एक गति, न्यूनतम प्रोग्रामिंग प्रयास।
टैपिंग तब भी समझ में आता है जब मशीन विश्वसनीय हेलिकल इंटरपोलेशन नहीं कर सकती है, जब दुकान पुराने उपकरणों पर सरल टैपिंग चक्र चलाती है, या जब थ्रेड सहिष्णुता महत्वपूर्ण नहीं होती है और टूल बजट तंग होता है। एक संतुलित थ्रेडिंग रणनीति दोनों विधियों का उपयोग करती है: तेज़, दोहराने योग्य काम के लिए नल, और थ्रेड मिल जहां लचीलापन, सामग्री कठिनाई या स्क्रैप जोखिम अतिरिक्त चक्र समय को उचित ठहराता है।
टूल प्राइस से परे: थ्रेड मिलिंग बनाम टैपिंग कॉस्ट
एक टैप और थ्रेड मिल के मूल्य टैग की तुलना करने के लिए सबसे आसान तुलना और सबसे भ्रामक है। एक टैप कम खर्च करता है, और आसान सामग्री में प्रति छेद यह आमतौर पर सस्ता थ्रेड पैदा करता है। कुल लागत की तस्वीर में कई कारक जोड़ते हैं:
- स्क्रैप एक्सपोजर। जब एक टैप लगभग तैयार वर्कपीस में टूट जाता है, तो नुकसान उस हिस्से के लिए पहले से ही किए गए सब कुछ का मूल्य है - न कि टैप की कीमत। उच्च-मूल्य भागों पर, एक अकेला बचा हुआ ब्रेकेज पूरे टूल किट के लिए मूल्य अंतर को ऑफसेट कर सकता है।
- इन्वेंटरी। कई व्यास को कवर करने वाला एक थ्रेड मिल नल के एक सेट को बदल देता है, स्टॉक को कम करता है, टूल को बदल देता है और एक खराब या गलत आकार के टैप के लिए पहुंचने का जोखिम।
- काम और डाउनटाइम पर फिर से। थोड़ा सा सहिष्णुता से बाहर एक थ्रेड मिल मशीन पर एक ऑफसेट परिवर्तन के साथ सही किया जाता है। एक ओवरसीज़ या अंडरसिज्ड टैप किए गए छेद का मतलब आमतौर पर मशीन से हाथ से काम करना होता है - या स्क्रैप।
- उपकरण की खपत। नल अपघर्षक या कठोर सामग्री में हर छेद के साथ पहनते हैं; एक कार्बाइड थ्रेड मिल प्रति एज को हटाए गए अधिक धातु पर पहनने को फैलाता है, जो कठोर मिश्र धातुओं में लंबे समय तक चलने वाले मिलिंग का पक्ष ले सकता है।
कम-से-मध्यम मात्रा के काम के लिए, विविध थ्रेड आकार, कठिन सामग्री या महंगे भागों के साथ, कुल लागत अक्सर थ्रेड मिलिंग का पक्ष लेती है। आसान सामग्री में समान, मानक थ्रेड की लंबी चलने के लिए, टैपिंग आमतौर पर प्रति छेद सबसे कम लागत रखती है।
सही कार्बाइड थ्रेड मिल चुनना
एक बार जब एप्लिकेशन थ्रेड मिलिंग के लिए कॉल करता है, तो टूल चयन यह निर्धारित करता है कि प्रक्रिया इसकी क्षमता को वितरित करती है या नहीं। आदेश देने से पहले प्रमुख चेक:
- सामग्री मैच। वर्कपीस सामग्री के अनुकूल एक कोटिंग के साथ फाइन-ग्रेन सॉलिड कार्बाइड - एक ही सिद्धांत जो एंड मिल और ड्रिल में लागू होता है - स्टेनलेस, टाइटेनियम और कठोर स्टील्स में किनारे पहनने को अनुमानित रखता है।
- पिच रेंज और थ्रेड फॉर्म। प्रत्येक आकार के लिए कटर की अनुमत पिच रेंज और थ्रेड मानक की पुष्टि करें, जो इसे उत्पादन करने के लिए कहा जाएगा। एक नाममात्र के व्यास को साझा करने से दो पिचों को विनिमेय नहीं बनता है।
- पहुंच और गर्दन की निकासी। गहरे या अंधा छेद को पर्याप्त बांसुरी लंबाई और गर्दन निकासी की आवश्यकता होती है, इसलिए थ्रेड को बिना शैंक या धारक के हस्तक्षेप किए बिना गहराई तक काटा जा सकता है।
- न्यूनतम बोर। कटर और इसकी गर्दन को नौकरी की सूची पर छोटे से छोटे छेद के लिए शारीरिक रूप से फिट होना चाहिए।
- मशीन क्षमता। विश्वसनीय हेलिकल इंटरपोलेशन और पर्याप्त कठोरता पूर्वापेक्षाएँ हैं; उत्पादन को प्रतिबद्ध करने से पहले प्रोग्राम और सेटअप को सत्यापित करें।
एक निर्माता के साथ काम करना जो इन-हाउस ठोस कार्बाइड थ्रेडिंग टूल का उत्पादन करता है, इस लूप को छोटा करता है। किन्गडॉन्ग, चीन में स्थित एक ठोस कार्बाइड कटिंग टूल निर्माता किन्गडॉन्ग किंगुई प्रिसिशन टूल्स कं, लिमिटेड), ऑटोमोटिव, एयरोस्पेस और मशीनरी ऑटोमेशन अनुप्रयोगों के लिए एंड मिल, ड्रिल, रीमर, थ्रेड मिल और कस्टम गैर-मानक गठित टूल का उत्पादन करता है, और विशिष्ट सामग्री और थ्रेड मानकों से मेल खाते हुए थ्रेड मिल की आपूर्ति कर सकता है - जिसमें गठित उपकरण शामिल हैं जहां एक कैटलॉग आकार फिट नहीं होता है।
सामान्य प्रश्न
क्या एक थ्रेड मिल मौजूदा प्रक्रिया में एक टैप की जगह ले सकता है?
अधिकांश सीएनसी अनुप्रयोगों में तकनीकी रूप से हां, लेकिन बेहतर सवाल यह है कि क्या यह मूल्य जोड़ता है। यदि वर्तमान टैपिंग स्थिर, तेज और परेशानी मुक्त है, तो इसे रखें। आकार नियंत्रण, ब्रेकेज जोखिम, थ्रेड गहराई या सामग्री कठिनाई वास्तविक समय या पैसे की लागत होने पर थ्रेड मिलिंग पर जाएं।
क्या थ्रेड मिल्स को पूर्व-ड्रिल किए गए छेद की आवश्यकता होती है?
मानक थ्रेड मिलिंग एक मौजूदा छेद में कटौती करती है, इसलिए छेद पहले ड्रिल किया जाता है। कुछ विशेष उपकरण एक सेटअप में ड्रिल, थ्रेड और चम्फर कर सकते हैं, लेकिन अधिकांश नौकरियों के लिए, सही आकार का पूर्व-छेद प्रक्रिया का हिस्सा बना रहता है।
क्या थ्रेड मिलिंग छोटे थ्रेड के लिए व्यावहारिक है?
यह देखभाल के साथ हो सकता है: बहुत छोटे थ्रेड मिल अधिक नाजुक हैं और रनआउट के कम क्षमाशील हैं। आसान सामग्री में छोटे व्यास के लिए, टैपिंग अक्सर अधिक मजबूत विकल्प बनी रहती है।
कौन सी विधि एक बेहतर थ्रेड का उत्पादन करती है?
थ्रेड मिलिंग आमतौर पर एक क्लीनर खत्म पैदा करती है और ऑफसेट समायोजन के माध्यम से पिच व्यास का सीधा नियंत्रण प्रदान करती है। उपयुक्त सामग्री में एक तेज, अच्छी तरह से लागू टैप भी ध्वनि थ्रेड का उत्पादन करता है - अंतर यह है कि मिलिंग गुणवत्ता को मशीन पर सही किया जा सकता है, जबकि टैपिंग गुणवत्ता पहले क्रांति से पहले निर्धारित स्थितियों पर निर्भर करती है।


