सटीक सीएनसी मिलिंग उपकरण: प्रकारों, चयन और मशीनिंग सटीकता के लिए एक व्यावहारिक मार्गदर्शिका
News Details
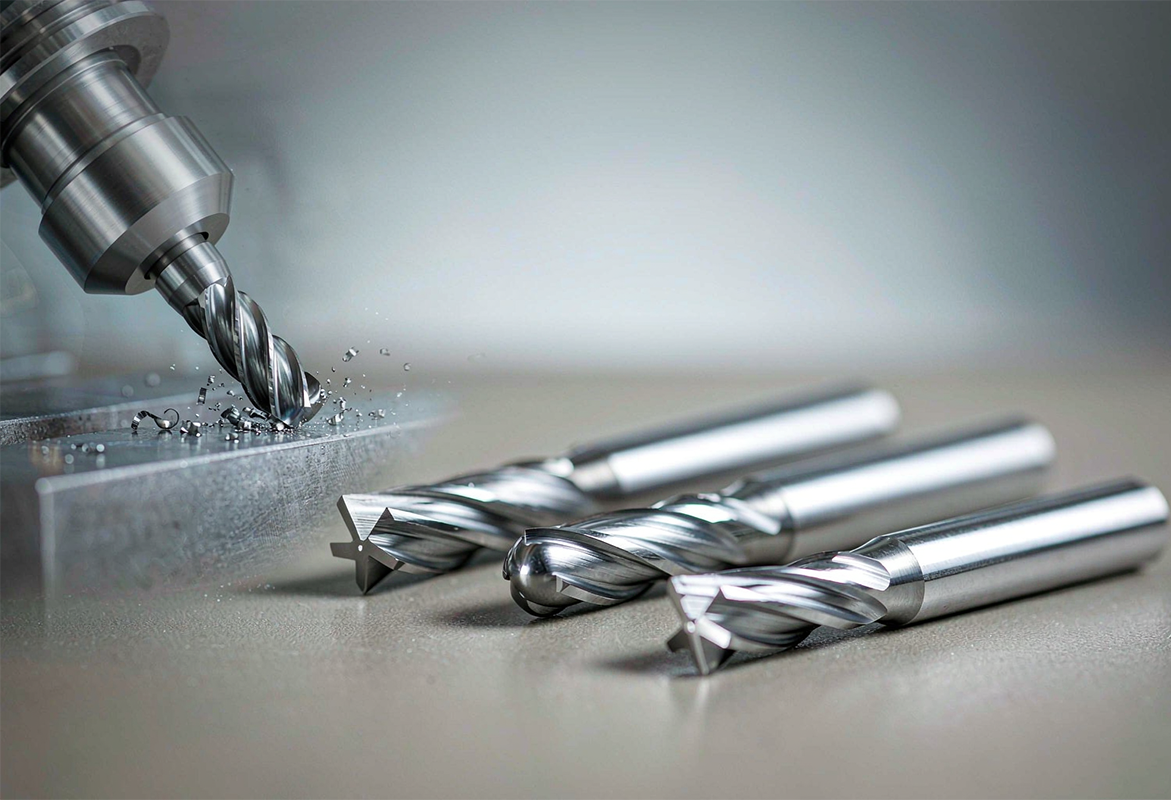
परिशुद्ध सीएनसी मिलिंग टूल क्या हैं?
परिशुद्ध सीएनसी मिलिंग टूल वे घूर्णनशील काटने वाले उपकरण हैं जो कंप्यूटर नियंत्रित मिलिंग मशीनों पर नियंत्रित, पुनरावृत्तीय सटीकता के साथ वर्कपीस से सामग्री हटाने के लिए उपयोग किए जाते हैं। इनमें सॉलिड कार्बाइड एंड मिल्स, बॉल नोज़ कटर, कॉर्नर रेडियस कटर, रफिंग और फिनिशिंग एंड मिल्स और फेस मिलिंग कटर शामिल हैं, प्रत्येक को एक अलग काटने के कार्य के लिए डिज़ाइन किया गया है। परिशुद्ध उपकरण को सामान्य-उद्देश्य वाले उपकरण से अलग करने वाली बात कोई एक विशेषता नहीं है, बल्कि सब्सट्रेट की गुणवत्ता, ज्यामिति, कोटिंग और इन काटने के मापदंडों का संयोजन है जिन पर इसे चलाया जाता है।
अंतर्राष्ट्रीय खरीदारों के लिए, व्यावहारिक प्रश्न समान होते हैं: कौन सा कटर प्रकार भाग ज्यामिति के अनुरूप है, कौन सा सब्सट्रेट और कोटिंग वर्कपीस सामग्री से मेल खाते हैं, वास्तव में कौन सी सहनशीलता और सतह खत्म प्राप्त किया जा सकता है, और फ्लूट की संख्या और उपकरण की पहुंच स्थिरता को कैसे प्रभावित करती है? यह लेख उन प्रश्नों का उत्तर एक-एक करके देता है, मार्केटिंग दावों के बजाय व्यापक रूप से स्वीकृत मशीनिंग अभ्यास का उपयोग करके।
सीएनसी मिलिंग कटर के प्रकार और अनुप्रयोग
प्रत्येक कटर परिवार एक अलग मशीनिंग समस्या का समाधान करता है, और परिवार को संचालन से मिलाना पहला चयन निर्णय है।
- स्क्वायर एंड मिल्स में 90-डिग्री के नुकीले कोनों के साथ समतल काटने वाले सिरे होते हैं। वे सबसे बहुमुखी परिवार हैं और उनका उपयोग स्लॉटिंग, साइड मिलिंग, पॉकेट मशीनिंग और सामान्य-उद्देश्य मिलिंग के लिए किया जाता है जहां साफ कोनों की आवश्यकता होती है।
- बॉल नोज़ एंड मिल्स का काटने वाला सिरा गोल होता है। वे 3D कंटूरिंग, मोल्ड और डाई कार्य, फ़िललेट्स और जटिल घुमावदार सतहों के लिए मानक विकल्प हैं, जहाँ बिंदु संपर्क चिकने संक्रमण उत्पन्न करता है।
- कॉर्नर रेडियस एंड मिल्स एक सपाट सिरे को कोनों पर एक छोटे रेडियस के साथ जोड़ते हैं। रेडियस काटने वाले बलों को एक बड़े क्षेत्र में वितरित करता है, इसलिए ये कटर चिपिंग का विरोध करते हैं और भारी शुल्क वाले कट और लंबे उत्पादन रन में स्क्वायर एंड मिल्स की तुलना में अधिक समय तक चलते हैं।
- रफिंग एंड मिल्स चिप्स को छोटे टुकड़ों में तोड़ने के लिए दाँतेदार काटने वाले किनारों का उपयोग करते हैं। वे कम काटने वाले बलों पर बड़ी मात्रा में सामग्री को जल्दी से हटाते हैं और वर्कपीस को फिनिशिंग के लिए तैयार करते हैं।
- फिनिशिंग एंड मिल्स सतह की गुणवत्ता और आयामी सटीकता को प्राथमिकता देते हैं, आमतौर पर चिकने किनारों और उच्च फ्लूट संख्या के साथ, और अंतिम पास में उपयोग किए जाते हैं।
- फेस मिलिंग कटर एक व्यापक व्यास को कई किनारों के साथ कवर करते हैं और बड़ी सपाट सतहों को कुशलतापूर्वक मशीन करते हैं, जैसे कि आगे की मशीनिंग से पहले प्लेट या हाउसिंग डेटम का सामना करना।
चयन की एक सामान्य गलती केवल व्यास के आधार पर चयन करना है। व्यास महत्वपूर्ण है, लेकिन फ्लूट की संख्या, फ्लूट की लंबाई, कॉर्नर ज्यामिति और कोटिंग यह निर्धारित करते हैं कि उपकरण वास्तव में इच्छित संचालन में प्रदर्शन करता है या नहीं।
सीएनसी मिलिंग के लिए कार्बाइड एंड मिल्स: कार्बाइड बनाम एचएसएस
सब्सट्रेट का निर्णय ज्यादातर ठोस कार्बाइड बनाम हाई-स्पीड स्टील (एचएसएस) पर निर्भर करता है। कोबाल्ट बाइंडर के साथ टंगस्टन कार्बाइड ग्रेन्स से सिंटर्ड सॉलिड कार्बाइड, एचएसएस की तुलना में काफी कठोर और मजबूत होता है। इसकी उच्च कठोरता उपकरण के विक्षेपण को कम करती है, जो सीधे तौर पर सख्त आयामी सटीकता और सीधी दीवारों का समर्थन करती है। कार्बाइड बहुत अधिक काटने की गति को भी सहन कर सकता है, जो उत्पादन मशीनिंग में चक्र समय को कम करता है।
| संपत्ति | हाई-स्पीड स्टील (HSS) | सॉलिड कार्बाइड |
|---|---|---|
| कठोरता | कम; उच्च काटने के तापमान पर नरम हो जाता है | बहुत अधिक; तेज गति से धार बनाए रखता है |
| कठोरता | कम; अधिक विक्षेपण और चैटर का खतरा | लगभग तीन गुना कठोर; कम विक्षेपण |
| कठोरता | अधिक; कंपन और रुक-रुक कर काटने को सहन करता है | कम; अधिक भंगुर, स्थिर सेटअप की आवश्यकता है |
| सर्वोत्तम उपयोग | नरम सामग्री, प्रोटोटाइप, कम रन, कम कठोर मशीनें | कठोर सामग्री, उच्च गति मशीनिंग, सटीक उत्पादन |
| फिर से पीसना | आसान और सस्ता | संभव; पुनः पीसना और पुनः लेप करना अधिक महंगा है |
कार्बाइड की कीमत HSS की तुलना में प्रति टूल अधिक होती है, लेकिन उच्च मात्रा या कठोर सामग्री की मशीनिंग में लंबे टूल जीवन और उच्च काटने की गति आमतौर पर प्रति भाग कम लागत में परिणत होती है। HSS नरम सामग्री, कम रन और कम कठोर मशीनों के लिए एक समझदार विकल्प बना हुआ है।
एंड मिल कोटिंग चयन: TiAlN, AlTiN, DLC और उससे आगे
कोटिंग्स PVD या CVD प्रक्रियाओं द्वारा लागू की गई पतली कठोर परतें हैं। वे सतह की कठोरता को बढ़ाते हैं, घर्षण को कम करते हैं और सब्सट्रेट को काटने वाली गर्मी से बचाते हैं, जो उपकरण के जीवन को बढ़ाता है और उच्च गति पर प्रदर्शन को स्थिर करता है।
- TiN (टाइटेनियम नाइट्राइड) मध्यम गर्मी प्रतिरोध के साथ लौह सामग्री के लिए एक सामान्य-उद्देश्य कोटिंग है।
- TiAlN और AlTiN ऊंचे तापमान पर एक सुरक्षात्मक एल्यूमीनियम ऑक्साइड परत बनाते हैं, जो उन्हें मध्यम और उच्च गति पर कार्बन स्टील, मिश्र धातु इस्पात, स्टेनलेस स्टील और कठोर स्टील के लिए सामान्य विकल्प बनाता है।
- AlCrN और TiSiN स्टेनलेस स्टील्स और उच्च तापमान मिश्र धातुओं जैसे इनकोनेल और टाइटेनियम के लिए उपयुक्त हैं, जहां गर्मी और पहनने गंभीर हैं।
- ZrN और DLC कोटिंग्स, और दर्पण-पॉलिश फ्लूट वाले बिना कोटिंग वाले उपकरण, एल्यूमीनियम और अन्य अलौकिक मिश्र धातुओं के लिए सही विकल्प हैं, क्योंकि उनका कम घर्षण बिल्ट-अप एज को दबाता है।
व्यवहार में दो सावधानियां महत्वपूर्ण हैं। सबसे पहले, TiAlN और AlTiN जैसे एल्यूमीनियम युक्त कोटिंग्स एल्यूमीनियम वर्कपीस के साथ रासायनिक रूप से प्रतिक्रिया करती हैं, जिससे चिप्स किनारे से जुड़ जाते हैं, इसलिए उन्हें अलौकिक मिश्र धातुओं पर उपयोग नहीं किया जाना चाहिए। दूसरा, एक कोटिंग एक कमजोर सब्सट्रेट, अपर्याप्त कठोरता या गलत काटने के मापदंडों की भरपाई नहीं कर सकती है; यह केवल तभी प्रदर्शन बढ़ाती है जब आधार स्थितियां सही हों।
सीएनसी मिलिंग सहनशीलता और सतह खत्म
अच्छी तरह से बनाए रखे गए उपकरणों पर मानक सीएनसी मिलिंग आमतौर पर लगभग ±0.05 मिमी से ±0.13 मिमी की सीमा में आयामी सहनशीलता रखती है। सख्त सहनशीलता, आमतौर पर लगभग ±0.01 मिमी, मानक परिशुद्धता मिलिंग उपकरण के साथ प्राप्त की जा सकती है जब प्रक्रिया नियंत्रण कड़ा हो: स्थिर वर्कहोल्डिंग, न्यूनतम उपकरण ओवरहांग, नियंत्रित काटने के पैरामीटर और लगातार उपकरण पहनने का प्रबंधन। उस सीमा से नीचे के अल्ट्रा-परिशुद्धता परिणामों के लिए विशेष उपकरण और शर्तों की आवश्यकता होती है।
सतह खत्म उसी तर्क का पालन करता है। अनुकूलित मापदंडों के तहत, सटीक मिल्ड सतहें सीधे काटने की प्रक्रिया से Ra 0.8 μm या बेहतर तक पहुंच सकती हैं, द्वितीयक पॉलिशिंग को कम या समाप्त कर सकती हैं। प्रमुख कारकों में प्रति दांत फ़ीड, स्टेप-ओवर, उपकरण ज्यामिति, कोटिंग घर्षण और शीतलक रणनीति शामिल हैं। अत्यधिक काटने की गति या अत्यधिक उपकरण ओवरहांग कंपन और गर्मी को बढ़ाता है, और दोनों सटीकता और खत्म को कम करते हैं।
खरीदारों को अधिक विशिष्टता से भी बचना चाहिए। गैर-कार्यात्मक विशेषताओं पर ब्लैंकेट टाइट टॉलरेंस असेंबली प्रदर्शन में सुधार किए बिना चक्र समय को बढ़ा देता है; तंग कॉलआउट को कार्यात्मक बोर, सीलिंग सतहों और मिलान सुविधाओं के लिए आरक्षित करना सबसे अच्छा है।
एंड मिल फ्लूट काउंट गाइड
फ्लूट काउंट चिप स्पेस और एज डेंसिटी के बीच संतुलन को नियंत्रित करता है।
- दो-फ्लूट कटर बड़े चिप गुलेल प्रदान करते हैं। वे एल्यूमीनियम और अन्य नरम, चिपचिपी सामग्री के लिए उपयुक्त हैं जहां चिप निकासी हावी है।
- तीन-फ्लूट कटर बेहतर फिनिश के साथ तेजी से सामग्री निकासी को संतुलित करते हैं और एल्यूमीनियम कार्य के लिए एक लचीला मध्य विकल्प हैं।
- चार-फ्लूट और उच्च कटर अधिक काटने वाले किनारे और अधिक कोर कठोरता प्रदान करते हैं। वे स्टील और कठोर मिश्र धातुओं के लिए उपयुक्त हैं, और उच्च फ्लूट संख्या को फिनिशिंग पास में प्राथमिकता दी जाती है जहां चिप लोड हल्का होता है और सतह की गुणवत्ता सबसे महत्वपूर्ण होती है।
हेलिक्स कोण फ्लूट काउंट के साथ काम करता है: 35-45 डिग्री के आसपास उच्च हेलिक्स कोण नरम सामग्री में चिप निकासी में सुधार करते हैं, जबकि 10-30 डिग्री के आसपास कम कोण कठोर लोगों में कंपन को कम करते हैं।
रफिंग बनाम फिनिशिंग एंड मिल्स
रफिंग और फिनिशिंग अलग-अलग काम हैं, और दोनों के लिए एक ही कटर का उपयोग करने से आमतौर पर दोनों परिणामों में समझौता होता है। रफिंग एंड मिल्स दांतेदार किनारों और कम काटने वाले बलों के साथ स्टॉक का अधिकांश हिस्सा जल्दी से हटा देते हैं, अगले पास के लिए एक छोटी समान भत्ता छोड़ देते हैं। उनका उत्पादन गति है, सतह की गुणवत्ता नहीं। फिनिशिंग एंड मिल्स तब हल्के कट लेते हैं ताकि अंतिम आयाम और आवश्यक सतह खत्म तक पहुंच सकें, उच्च फ्लूट संख्या और चिकनी ज्यामिति का उपयोग करके।
दो चरणों को अलग रखने से सटीकता भी बनी रहती है। एक फिनिशिंग टूल जो भारी स्टॉक से शुरू होता है, असमान रूप से खराब हो जाता है, और टूल वियर वास्तविक कटिंग ज्योमेट्री को बदल देता है, जो एक बैच में आयामी बहाव के रूप में दिखाई देता है। समर्पित उपकरणों के साथ रफिंग और फिनिशिंग को अलग-अलग कार्यों के रूप में योजना बनाने से अंतिम पास का पूर्वानुमान रहता है।
वर्कपीस सामग्री द्वारा मिलिंग कटर चयन
वर्कपीस सामग्री एक साथ ज्यामिति, सब्सट्रेट और कोटिंग निर्धारित करती है।
- एल्यूमीनियम और अलौह मिश्र धातु: तेज काटने वाले किनारे, पॉलिश या गैर-प्रतिक्रियाशील सतहें, और चिप निकासी के लिए दो या तीन-फ्लूट ज्यामिति। TiAlN और AlTiN कोटिंग्स से बचें।
- कार्बन और मिश्र धातु स्टील: लेपित ठोस कार्बाइड, आमतौर पर TiAlN या AlTiN, चार या अधिक बांसुरी और मजबूत किनारे ज्यामिति के साथ।
- स्टेनलेस स्टील: गर्मी प्रतिरोधी कोटिंग्स जैसे AlCrN या AlTiN, मध्यम गति और विश्वसनीय गर्मी नियंत्रण के साथ कठोर कार्बाइड ज्यामिति, काम सख्त और निर्मित-अप बढ़त का विरोध करने के लिए।
- टाइटेनियम और उच्च तापमान मिश्र धातु: कठोर सेटअप, गर्मी प्रतिरोधी कोटिंग्स जैसे AlCrN या TiSiN, कम काटने की गति और सावधानीपूर्वक चिप लोड नियंत्रण।
- कठोर स्टील: TiAlN-कक्षा या TiSiN कोटिंग्स और स्थिर, कम-कंपन क्लैम्पिंग के साथ उच्च-कठोरता कार्बाइड सबस्ट्रेट्स।
खरीद से पहले एक व्यावहारिक सत्यापन चार आइटमों की पुष्टि करना है: सामग्री, संचालन, आवश्यक ज्यामिति और खत्म की आवश्यकता, फिर उनके खिलाफ फ्लूट की संख्या, कोटिंग, सब्सट्रेट और पहुंच का मिलान करें। जब पतली दीवारें या तंग सहनशीलता शामिल होती है, तो अधिकतम काटने की गति पर कठोरता को प्राथमिकता दें।
परिशुद्धता सीएनसी मिलिंग टूल के खरीदारों के लिए मुख्य बातें
सीएनसी मिलिंग में परिशुद्धता मिलान किए गए निर्णयों से आती है, न कि किसी एक विशिष्टता से: ऑपरेशन के लिए सही कटर परिवार, सामग्री के लिए सही सब्सट्रेट और कोटिंग, एक बांसुरी की संख्या जो चिप लोड में फिट होती है, और काटने के पैरामीटर और वर्कहोल्डिंग जो विक्षेपण और गर्मी को नियंत्रण में रखते हैं। खरीदार जो सामग्री, संचालन, ज्यामिति और खत्म आवश्यकताओं को पहले परिभाषित करते हैं, वे केवल कीमत के बजाय इस बात पर आपूर्तिकर्ताओं की तुलना कर सकते हैं कि प्रत्येक उपकरण उन आवश्यकताओं को कितनी अच्छी तरह पूरा करता है।
उन खरीदारों के लिए जो एक उपकरण आपूर्तिकर्ता से सिफारिशों का अनुरोध करते हैं, सबसे उपयोगी अनुरोध में वर्कपीस सामग्री, मशीनिंग ऑपरेशन और लक्ष्य सहिष्णुता या खत्म, साथ ही मशीन कठोरता की जानकारी शामिल है। इन इनपुटों के साथ, एक आपूर्तिकर्ता आकार द्वारा उद्धृत करने के बजाय सब्सट्रेट, कोटिंग, फ्लूट काउंट और टूल रीच को वास्तविक एप्लिकेशन से मिला सकता है।


